

Miért bíznak a mérnökök a rozsdamentes acél csövekben a hűtőrendszerekben?
A hűtő- és hideglánc-berendezések igényes körülmények között működnek. A hűtőközeg-vezetékek és a hőcserélő körök ismétlődő hőmérséklet-ingadozásokkal, páratartalommal, páralecsapódással és sok esetben agresszív kültéri vagy tengeri levegővel szembesülnek. A megfelelő választás rozsdamentes acél cső ennélfogva kevésbé az általános cső kiválasztásáról, hanem inkább az anyag, a falvastagság, a gyártási módszer és a tervezésnek a rendszernek évekig tartó feladatához való illeszkedéséről szól.
Ez az útmutató végigvezeti azokat a döntéseket, amelyek a beszerzési csoportok, rendszertervezők és karbantartási vezetők számára a legfontosabbak. Tartalmazza, hogy a varrat nélküli és a hegesztett csövek hogyan különböznek egymástól, mely ötvözetminőségek teljesítenek legjobban a kondenzációs és elpárologtató körökben, hogyan egyszerűsítik le a rézkötések kialakítása a helyszíni telepítést, és milyen specifikációkat kell kérni a szállítótól a rendelés leadása előtt.
A jól meghatározott rozsdamentes acél egyenes cső csökkenti a szivárgás kockázatát, korlátozza a korrózió által vezérelt karbantartást, és hosszú élettartamon keresztül stabilan tartja a hűtőkört.
Rozsdamentes acél csőtípusok, amelyeket hűtésben használnak
Nem minden rozsdamentes cső felel meg minden hűtési alkalmazásnak. Három termékcsalád uralja a hűtési projekteket, és mindegyik kissé eltérő szerepet tölt be a körben.
Szabványos egyenes cső általános áramkörökhöz
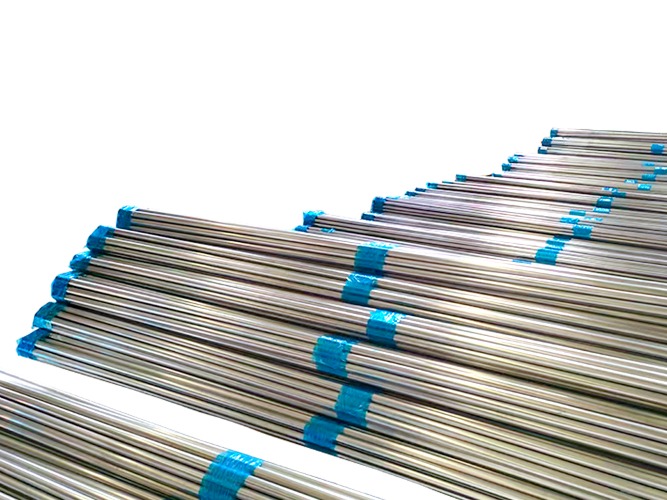
A legtöbb kondenzátor és léghűtő csővezeték gerincét sima egyenes hosszúságok alkotják. Ezeket a helyszínen méretre vágják, vagy rögzített hosszúságban szállítják, majd az elrendezésnek megfelelően hajlítják, keményforrasztják vagy karimázik. Egyszerűségük a leggazdaságosabb választássá teszi őket, ha a csővezeték hosszú és a geometria kiszámítható.
Rézkötésű rozsdamentes cső a gyorsabb telepítés érdekében
A gyárilag felszerelt rézcsatlakozóval szállított csövek lehetővé teszik a szerelők számára a csatlakozások keményforrasztását a réz hűtőközeg-vezetékeknél használt ismert technikákkal. Ez csökkenti a speciális rozsdamentes acél hegesztésének szükségességét a helyszínen, ami értékes, ha a projektek szoros ütemterv szerint futnak, vagy amikor a helyszíni személyzetet elsősorban rézrendszerekre képezik ki.
Ötvözet réz színű rozsdamentes cső
Bizonyos felületek réz tónusú megjelenést kölcsönöznek a csőnek, miközben megtartják a rozsdamentes alapszerkezetet. A bevonat és az ötvözetréteg úgy van megválasztva, hogy javítsa a keményforrasztó töltőanyaggal való kompatibilitást és támogassa a hőciklust az elpárologtató szakaszokban.
- Szabványos egyenes cső: a legalacsonyabb méterenkénti költség, alkalmas hosszú futásokra, kevés szerelvénnyel
- Rézkötésű cső: gyorsabb forrasztás, kevesebb szakemberre van szükség a helyszínen
- Réz színű ötvözött cső: fokozott forrasztási kompatibilitás és hőfáradásállóság
Varrat nélküli és hegesztett rozsdamentes acél cső: a megfelelő eljárás kiválasztása
A gyártási út közvetlen hatással van a nyomáskapacitásra, a felületminőségre és a hosszú távú megbízhatóságra. A vásárlók gyakran kérdezik, hogy a varrat nélküli cső mindig jobb-e, és az őszinte válasz az, hogy ez a nyomástól, a költségvetéstől és a szükséges átmérőtartománytól függ.
Hogyan készül a varrat nélküli cső
A varrat nélküli cső egy tömör tuskóból indul ki, amelyet áttörnek és hosszirányú csatlakozás nélkül üreges alakra húznak. A hegesztési varrat hiánya egyenletes falvastagságot biztosít, és eltávolítja a hegesztés által okozott hőhatást, ezért a varrat nélküli csövet előnyben részesítik a nagynyomású hűtőközeg körökben.
Hogyan készül a hegesztett cső
A hegesztett csövet lapos szalagból alakítják ki, amelyet csővé hengerelnek és varrattal hegesztenek, amit gyakran oldatos izzítás és méretezés követ. A modern hegesztési és ellenőrzési módszerek rendkívül konzisztens kötéseket eredményeznek, és a hegesztett cső általában olcsóbb nagyobb átmérőknél és szélesebb faltartományoknál.
Egymás melletti összehasonlítás
| Funkció | Varrat nélküli cső | Hegesztett cső |
|---|---|---|
| Nyomáskapacitás | Legmagasabb, nagynyomású áramkörökhöz alkalmas | Magas, ha a varrat teljes ellenőrzése megtörtént |
| Fal egyformaság | Nagyon következetes | Az ellenőrzött alakítással összhangban |
| Relatív költség | Magasabb | Alacsonyabb, főleg nagyobb méreteknél |
| Tipikus használat | Nagynyomású hűtőközeg vezetékek | Kondenzátorok, léghűtők, általános áramkörök |
Tényezők, amelyeket a vásárlóknak mérlegelni kell
A kiválasztás ritkán múlik egy változón. A mérnökök általában áttekintik a következőket, mielőtt döntenek:
- Üzemi nyomás és biztonsági ráhagyás a tervezési előírás szerint
- Korróziós környezet, ideértve a part menti vagy lemosódási kitettséget
- Átmérő és faltartomány, amely méretarányosan előnyben részesítheti a hegesztett csövet
- Csatlakozási módszer a helyszínen, beleértve a keményforrasztást vagy a karimás csatlakozásokat
- A projekt ellenőrzési és tanúsítási követelményei
A megfelelő rozsdamentes minőség kiválasztása kondenzátorokhoz és léghűtőkhöz
Az osztályzat kiválasztása az egyik legkövetkezményesebb döntés a specifikációban. A hűtés során leggyakrabban előforduló két minőség a 304-es és a 316-os, amelyek eltérően viselkednek, ha a kloridok, a páratartalom és a tisztítószerek bekerülnek a képbe.
304. évfolyam
Általános célú ausztenites rozsdamentes acél, jó korrózióállósággal beltéri és tipikus kereskedelmi környezetben. Széles körben használják hűtőkamrákban, élelmiszeripari hűtésben és a legtöbb léghűtéses kondenzátoros alkalmazásban a parttól távol.
316. évfolyam
Molibdént ad hozzá, amely kloridban gazdag atmoszférában javítja a pattanással szembeni ellenállást. Ez a szokásos választás tengeri hűtéshez, part menti létesítményekhez és olyan helyekhez, ahol sós köd vagy agresszív mosó vegyszerek vannak jelen.
Gyakorlati szabályként sok projekt 304-et ír elő szabályozott páratartalmú belvízi létesítményekre, és 316-ot minden olyan helyen, ahol kloridexpozíció várható. Ahol szűkös a költségvetés, a mérnökök időnként kiértékelik a tényleges kloridterhelést és a tisztítási módot, mielőtt a magasabb minőséget választanák.
Méretezési, falvastagsági és nyomási szempontok
Az átmérő és a falvastagság meghatározza a vezeték áramlási kapacitását és nyomásértékét egyaránt. Az alulméretezett cső növeli a nyomásesést, és tönkreteheti az elpárologtatókat, míg a túlzott falvastagság növeli a költségeket és a súlyt anélkül, hogy javítaná a teljesítményt.
Tipikus specifikációs tartományok
A hűtővezetékek általában a külső átmérők és falvastagságok meghatározott sávjába esnek. Az alábbi táblázat összefoglalja azt a reprezentatív választékot, amelyet a mérnökök gyakran használnak kiindulópontként az előzetes tervezéshez.
| Alkalmazás | Közös külső átmérő | Tipikus fali tartomány |
|---|---|---|
| Kis elpárologtató áramkörök | 6-12 mm | 0,7-1,0 mm |
| Kondenzátor és léghűtő fejek | 16-32 mm | 1,0-1,5 mm |
| Nagynyomású fővezetékek | 25-50 mm | 1,5-2,5 mm |
A végső értékeket mindig ellenőrizni kell a tervezési nyomással, az alkalmazandó nyomástartó edény- vagy csővezeték-kóddal, valamint a gyártó üzemi hőmérsékleten megadott névleges üzemi nyomásával.
Telepítési és karbantartási gyakorlatok, amelyek meghosszabbítják az élettartamot
Még egy helyesen megadott vezeték is korán meghibásodhat, ha a kezelés, a keményforrasztás vagy a tisztítás nem megfelelő. A beépítési fegyelem ugyanolyan fontos, mint az anyagválasztás.
Forrasztás és ízület-előkészítés
A hézagokat keményfémre kell tisztítani a keményforrasztás előtt, és a folyasztószernek vagy a töltőanyagnak meg kell egyeznie az alapötvözettel. A vékony fal túlmelegedése oxidációs lerakódást okozhat, ami csökkenti a korrózióállóságot és gyenge pontokat hoz létre, ezért elengedhetetlen a szabályozott hőbevitel.
Szennyeződés megelőzése
A vezetéken belül maradt por, vágóolaj és vasrészecskék keringhetnek a rendszerben, és károsíthatják a kompresszorokat. A csővégek lezárása tárolás közben és száraz nitrogénnel történő átöblítése keményforrasztás során egyszerű lépések, amelyek megakadályozzák a költséges, későbbi problémákat.
Alkalmazási forgatókönyvek, ahol a rozsdamentes cső értéket ad
A rozsdamentes csövek olyan környezetben helyezkednek el, ahol a szénacél vagy a réz korrodálódik, deformálódik vagy túl gyorsan veszít szilárdságából. A következő forgatókönyvek bemutatják, hogy hol mutatkoznak meg leginkább az előnyei.
- Hidegláncos raktározás, ahol a gyakori mosás és a párás levegő felgyorsítja a korróziót a szabványos fémeken
- Étel- és italhűtő hurkok, amelyekhez olyan felületekre van szükség, amelyek ellenállnak a tisztítószereknek és higiénikusak maradnak
- Tengeri hűtés, ahol a sós levegő megköveteli a magasabb molibdén kategóriák kloridállóságát
- Ipari folyamathűtés, ahol a nagy nyomás és a hőmérséklet-ciklus a robusztus anyagot jutalmazza
Hogyan értékeljük a rozsdamentes csőszállítót
A szállító minden beérkezett tétel konzisztenciáját alakítja. Az értékelés során egy rövid ellenőrzőlista megelőzheti a csak telepítés után megjelenő problémákat.
Dokumentáció kérésre
Kérjen olyan anyagvizsgálati tanúsítványt, amely megerősíti a kémiai összetételt és a mechanikai tulajdonságokat a pontos szállított hőmennyiséghez. Minden egyes tételhez méretellenőrzési jelentést és szükség esetén roncsolásmentes vizsgálati jegyzőkönyvet kell mellékelni.
Gyártási képesség
Egy alkalmas gyártónak képesnek kell lennie varrat nélküli és hegesztett opciók szállítására, egyedi hosszúságok kezelésére és rézkötéses változatok kínálatára anélkül, hogy az illesztési lépést ki kellene szervezni. A stabil termelési kapacitás akkor számít, ha a projektje több szezonon keresztül ismétlődő megrendeléseket igényel.
| Értékelési pont | Hogyan néz ki a jó gyakorlat |
|---|---|
| Anyagkövethetőség | Hőszámhoz kötött tanúsítványok minden tételhez |
| Méretszabályozás | Dokumentált tűréshatárok és mintavételi feljegyzések |
| Testreszabás | Nem szabványos hosszúságok és csatlakozási konfigurációk állnak rendelkezésre |
| Az átfutási idő megbízhatósága | Világos gyártási ütemterv és szállítási kötelezettségek |
Gyakran ismételt kérdések a rozsdamentes acél csövekkel kapcsolatban
Q1: Mi a fő különbség a varrat nélküli és a hegesztett rozsdamentes acélcső között?
A varrat nélküli cső tömör tuskóból van húzva, és nincs hosszirányú hegesztése, így egyenletes falvastagságot és nagyobb nyomáskapacitást biztosít. A hegesztett cső szalagból és varrathegesztésből készül, ami költséghatékony és jól működik, ha a varrat teljes ellenőrzése megtörtént.
Q2: Mindig szükséges a 316-os fokozat a hűtési projektekhez?
Nem mindig. A 304-es fokozat megfelel a legtöbb beltéri, szabályozott páratartalmú berendezésnek. A 316-os fokozat akkor javasolt, ha a part menti levegőből, tengeri környezetből vagy agresszív tisztítószerekből származó klorid-expozíció várható.
3. kérdés: Miért részesítik előnyben egyes szerelők a rézkötésű rozsdamentes csövet?
A réz kötések lehetővé teszik a hűtéstechnikusok által ismert technikákkal történő forrasztást, ami csökkenti a speciális rozsdamentes hegesztéstől való függést, és lerövidítheti a szerelési időt a forgalmas helyeken.
Q4: Milyen dokumentációt kell kérnem rozsdamentes acélcső vásárlásakor?
Kérjen anyagvizsgálati tanúsítványt a hőszámokhoz, a méretellenőrzési jegyzőkönyvekhez és a projektspecifikáció vagy a vonatkozó kód által megkövetelt roncsolásmentes vizsgálati eredményekhez.
Q5: Hogyan kell a rozsdamentes csövet tárolni a telepítés előtt?
Tartsa a csövet mindkét végén lezárva, száraz helyen tárolja a talajtól távol, és kerülje az érintkezést szénacél szerszámokkal vagy törmelékkel, amelyek vasszennyeződést hagyhatnak a felületen.
A következő rozsdamentes csőspecifikáció megtervezése
Az egyértelmű specifikáció időt takarít meg, csökkenti az utómunkálatokat és védi a rendszer megbízhatóságát. Az ár kérése előtt határozza meg az üzemi nyomást, a korróziós környezetet, az átmérőt és a faltartományt, a csatlakozási módot és a dokumentációs követelményeket. Amikor ezek a bemenetek készen állnak, összehasonlíthatja a lehetőségeket hasonló alapon, és magabiztosan léphet előre.
Készen áll a specifikáció szűkítésére? Lépjen kapcsolatba a beszállítói csapattal rajzaival és működési feltételeivel, hogy személyre szabott árajánlatot kaphasson projektjére.


 Elérhetőségi szám:+86-18858565929

